ポリカーボネートは、優れた耐衝撃性と透明性を持つ樹脂材料です。
板材やブロック材を切削することで、穴あけや溝加工、段差加工など、さまざまな形状の部品を製作できます。
一方、ポリカーボネートは加工時に発生する熱や材料にかかる応力の影響によって、白濁、バリ、変形、クラックなどのトラブルが発生する点に注意が必要です。
特に透明性が求められる部品では、寸法精度だけでなく加工面の美観やクリアさも品質要件となります。
この記事では、ポリカーボネートの基本的な特徴から、アクリルとの使い分け、加工時に起こりやすいトラブルと対策、加工後の仕上げまで、ポリカーボネートを切削加工する際に知っておきたいポイントを解説します。
ポリカーボネートとは?特徴と注意点
ポリカーボネートは、透明性と耐衝撃性を兼ね備えた樹脂素材です。
ガラスに近い透明性を持ちながら、ガラスより軽量で衝撃にも強いことから、機械・装置のカバーや確認窓、安全部品など幅広い用途で使用されています。
また、耐熱性にも優れており、透明性と強度の両方が求められる部品に適した材料です。
ここでは、ポリカーボネートの特徴と、切削加工で製作される用途について解説します。
ポリカーボネートの主な特徴
ポリカーボネートの特徴は、高い耐衝撃性と透明性です。
主な特徴は次のとおりです。
- 耐衝撃性:プラスチック素材の中で耐衝撃性に優れ、ガラスやアクリルと比較しても割れにくいのが特徴です。
- 透明性:ガラスに匹敵する視認性を持ち、装置内部の確認や観察部品に適しています。
- 耐熱性:使用温度は120℃まで対応し、高温環境下でも安定して使用可能です。
- 軽量性:比重はガラスの約半分で、製品の軽量化に貢献します。
これらの特性から、機械の安全カバーや内部確認用の覗き窓、衝撃がかかる保護パーツなどに広く採用されています。
切削加工では加工熱・白濁・応力に注意する
ポリカーボネートの切削加工では、加工時に発生する熱と材料にかかる応力を抑えることが重要です。
樹脂は熱伝導率が低いため刃先に熱がこもりやすく、温度が上がると材料が軟化してバリや溶着の原因になります。
また、切削条件が適切でないと、加工面に細かな工具跡や凹凸が生じ、光が散乱することで白っぽく曇って見えることがあります。
さらに、加工時の力によって材料内部に応力が残ると、使用環境によっては後からクラックが発生することがあります。
特に透明部品では、加工面の白濁や工具による傷がそのまま外観品質につながるため、加工条件だけでなく取り扱いにも注意が必要です。
ポリカーボネートの切削加工が適している用途
ポリカーボネートの切削加工は、透明性と耐衝撃性を両立させながら、部品を目的の形状に加工したい場合に適しています。
次のような製品に使用されています。
- 機械・装置の透明カバー
- 保護カバー
- 検査用治具
- 電子機器関連部品
また、ポリカーボネートは透明性を活かして、装置内部の動きを外部から確認するための可視化部品にも利用されています。
ポリカーボネートとアクリル、切削加工ではどちらを選ぶ?
透明な樹脂部品を製作するとき、候補に挙がるのがポリカーボネートとアクリルです。
両者は似た外観を持っていますが、耐衝撃性、耐熱性などに違いがあります。
そのため、透明だからという理由だけで選ぶのではなく、製品に求める要件から材料を決めることが重要です。
耐衝撃性や耐熱性を重視するならポリカーボネート
衝撃への強さや耐熱性を重視する場合は、ポリカーボネートが適しています。
例えば、機械や装置の内部を確認する透明カバーなど、使用中に物が接触する可能性がある部品では、割れにくさが重要になります。
また、アクリルと比較して耐熱性にも優れているため、比較的温度が高くなる環境で使用する透明部品にも使われます。
このように、透明性に加えて耐衝撃性や耐熱性が求められる切削加工部品では、ポリカーボネートが有力な選択肢となります。
なお、切削加工においては素材に粘りがあるため、穴あけやネジ切りを行っても割れや欠けが生じにくいメリットがあります。
一方で、切削熱でバリや白濁が出やすいため、刃物の切れ味や冷却管理がポイントとなります。
透明性や耐候性を重視するならアクリル
アクリルは、透明感や外観を重視する透明部品に適した材料です。
切削加工後も比較的滑らかな加工面を得やすく、研磨によって透明感や光沢を高めることもできます。
また、屋外で使用する場合には、紫外線による影響も材料選定の重要なポイントになります。
そのため、外観の美しさや透明感を重視する部品、屋外で使用する透明部品などでは、アクリルも有力な選択肢となります。
なお、切削後の磨きで高い透明度を出しやすい反面、ポリカーボネートに比べて切削時の負荷や固定圧によって割れや欠けが発生しやすい点に注意が必要です。
用途に応じてポリカーボネートとアクリルを選ぶ
ポリカーボネートとアクリルは、それぞれ得意とする特性が異なりますので、要件に合わせて適切に使い分けましょう。
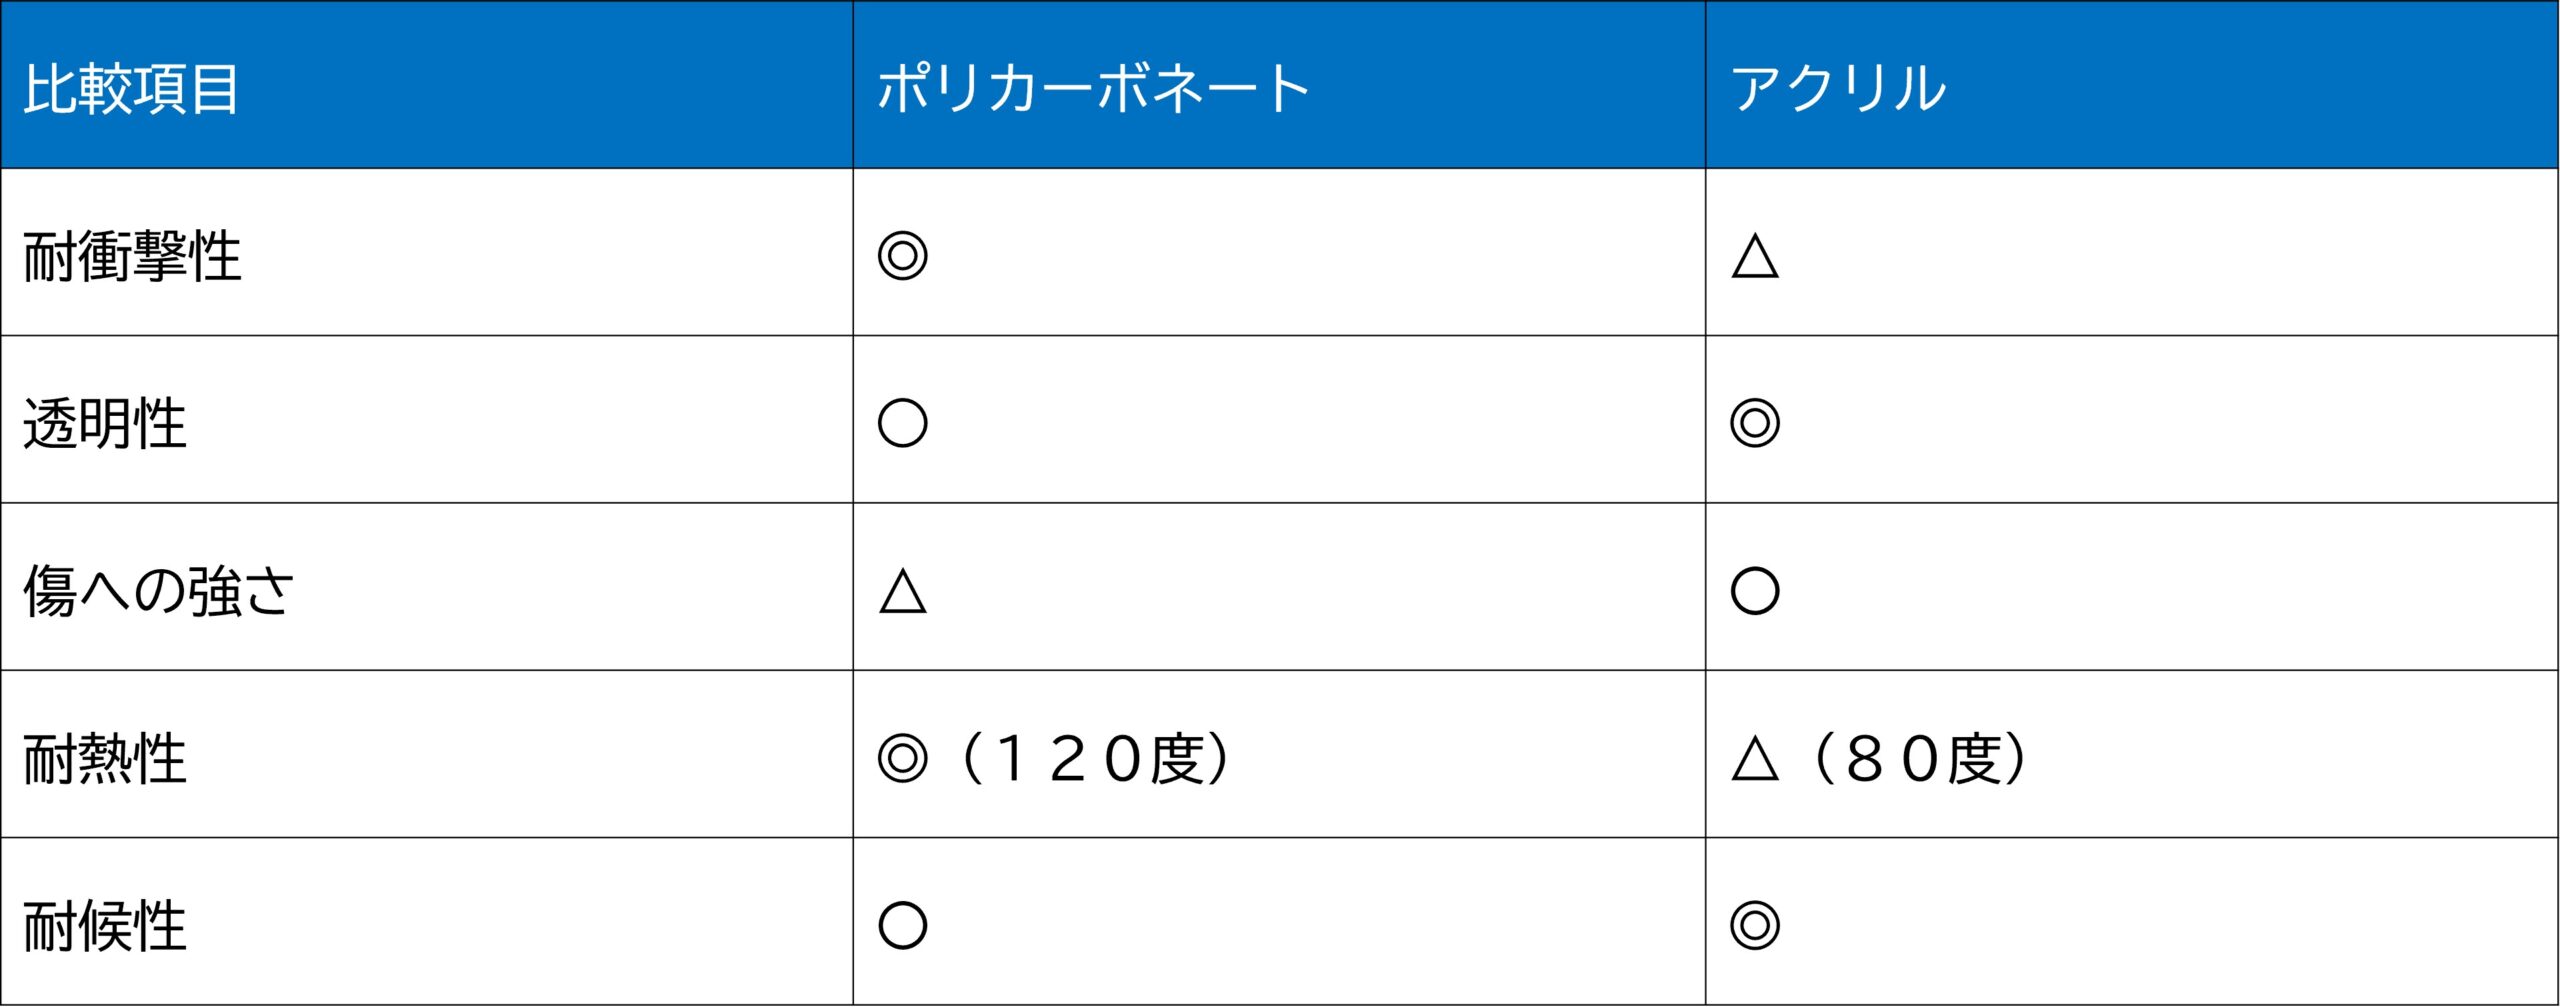
耐衝撃性や耐熱性を優先するならポリカーボネート、透明性や耐候性を重視するならアクリルというのが基本的な選び方です。
実際の材料選定では、これらの特性だけでなく、部品の形状、必要な寸法精度、使用温度、屋内・屋外の使用環境、薬品との接触の有無なども確認したうえで判断することが重要です。
ポリカーボネートとアクリルの違いについて詳しく知りたい方は、こちらの記事「アクリルとポリカーボネートの違い| 切削加工時の注意点と選び方を解説」もご覧ください。
ポリカーボネート切削加工で起こりやすいトラブルと対策
ポリカーボネートの切削加工では、加工熱や切削時の負荷、材料の固定方法などによって、白濁やバリ、変形、クラックなどが発生することがあります。
ここでは、代表的な加工トラブルとその原因、基本的な対策について解説します。
白濁・曇り|加工熱や加工面の状態に注意する
加工した部分が白っぽくなったり、透明感が失われたりする場合があります。
主な原因として、加工時の熱や加工面に生じる細かな工具跡などが挙げられます。
対策としては、切れ味のよい工具を使用し、加工熱を抑えることが重要です。
また、加工時や加工後に材料表面へ傷がつかないよう、取り扱いにも注意が必要です。
バリ・傷・加工面の荒れ|工具の状態と加工条件を管理する
バリや加工面の荒れは、工具の摩耗や切削条件が適切でないことなどによって発生します。
また、切りくずが加工面に接触することで傷がつく場合もあります。
対策としては、工具の状態を適切に管理するとともに、材料の特性に合わせた加工条件を設定することが重要です。
特に透明部品では、寸法精度だけでなく、加工面の外観品質にも配慮する必要があります。
変形・寸法ずれ|薄肉形状や固定方法に注意する
ポリカーボネートは金属と比較して弾性があるため、薄肉部分や細長い形状では、加工時の力によってたわみや変形が発生しやすくなります。
対策としては、材料に過度な負荷がかからないよう、製品形状に応じた固定方法や加工条件を検討することが重要です。
クラック・ひび割れ|加工時の応力を抑える
ポリカーボネートは耐衝撃性に優れた材料ですが、切削加工時の負荷などによって材料内部に応力が残ると、加工後にクラックが発生することがあります。
対策としては、加工時に材料へ過度な負荷をかけないことが重要です。
また、製品の形状や用途によっては、残留応力を低減するためのアニール処理などを検討する場合もあります。
加工トラブルを防ぐには加工条件を総合的に考える
ポリカーボネートの切削加工では、工具の状態や加工条件、固定方法などを総合的に考えることが重要です。
製品の形状や求められる寸法精度、外観品質に応じて適切な加工方法を選定することで、白濁やバリ、変形、クラックなどのトラブルを抑えることができます。
岸本工業のポリカーボネート切削加工の製作事例
ポリカーボネートは、板材を単純に切断するだけでなく、切削加工によって穴、溝、段差などを組み合わせた部品にも加工できます。
透明性を活かした機械カバーや確認窓や、装置内部の状態を確認するための可視化部品などにも使用されています。
ここでは岸本工業が実際に製作した事例を紹介します。
ケース①|金属パーツ組み込み用段付き部品
お客様の要望・課題
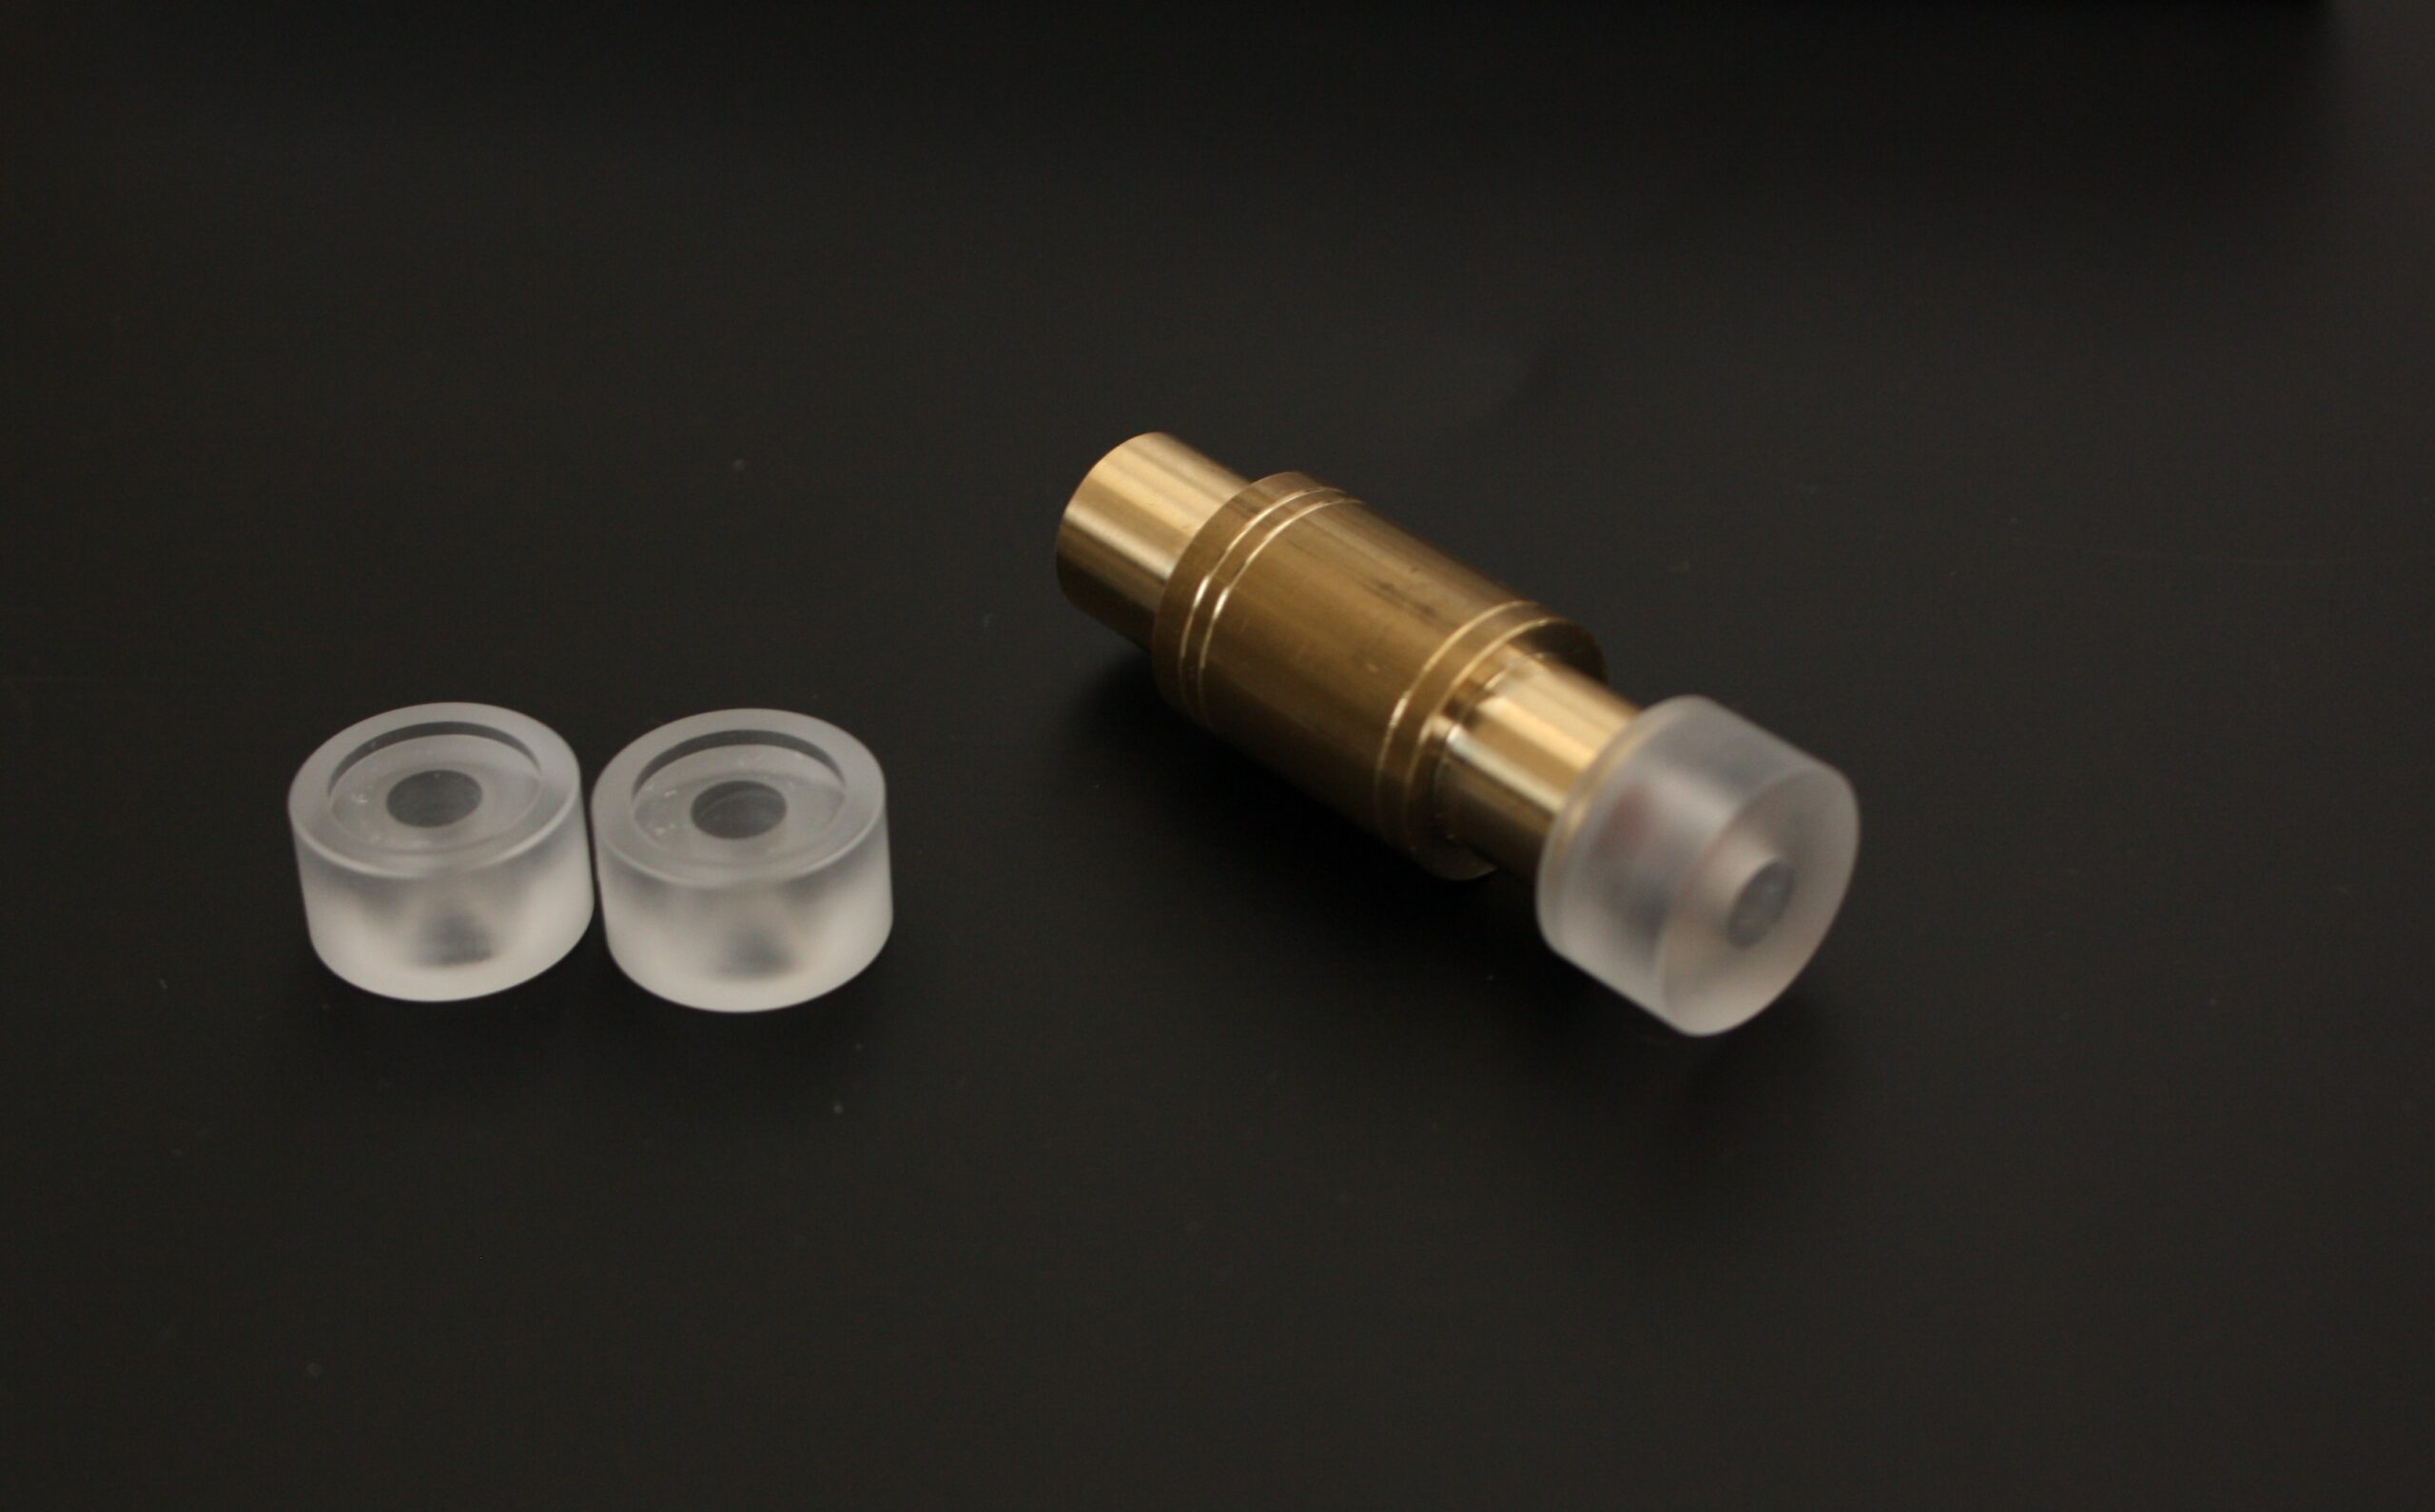
金属パーツと高精度にはめ合わせ・圧入ができるポリカーボネート部品の製作です。
圧入時や使用時に、切削熱や負荷による内部応力が原因でクラックが発生するのを防ぎ、高い耐久性と精度を保つことが求められました。
加工のポイント・成果
切削時の発熱や内部応力を最小限に抑える専用工具の選定と切削条件の管理を徹底。
圧入しても割れない精密な微細形状加工を実現し、ポリカーボネートが持つ本来の耐衝撃性を活かした高精度部品に仕上げました。
ケース②|可視化用内部確認モデル
お客様の要望・課題
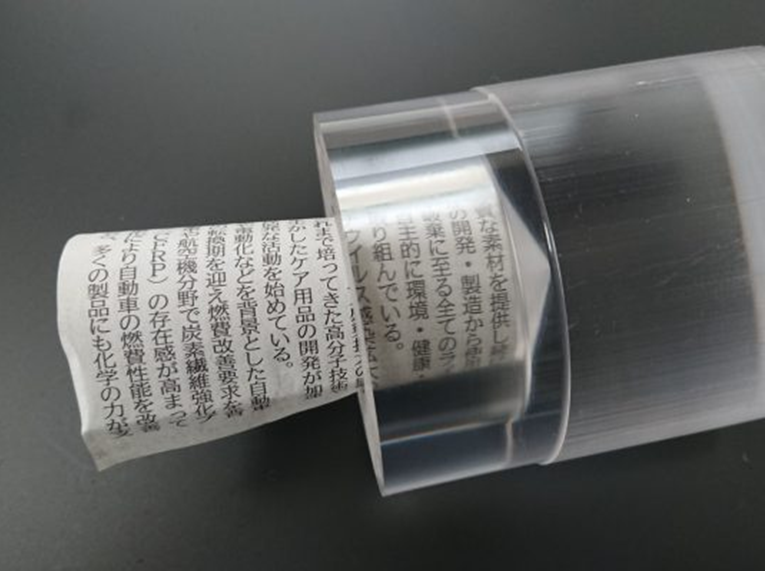
流路や機械内部の挙動を外部から観察・検証するため、高い肉厚と透明度を両立したパイプ形状モデルの製作です。
深穴切削や内径加工時に発生しやすい切削熱による白濁を抑え、内部がはっきり見えるクリアな視認性を確保することが課題でした。
加工のポイント・成果
内面・外面の切削条件を管理し、切削熱による溶着や傷を防止しました。
屈折の少ない滑らかな加工面を形成することで、新聞などの細かい文字の上に重ねても歪みや曇りなく透過・視認できるレベルに仕上げており、装置内部の可視化に最適な高精度パーツとして完成させました。
ケース③|切削面の透明化処理(溶剤蒸気等による特殊処理)
お客様の要望・課題
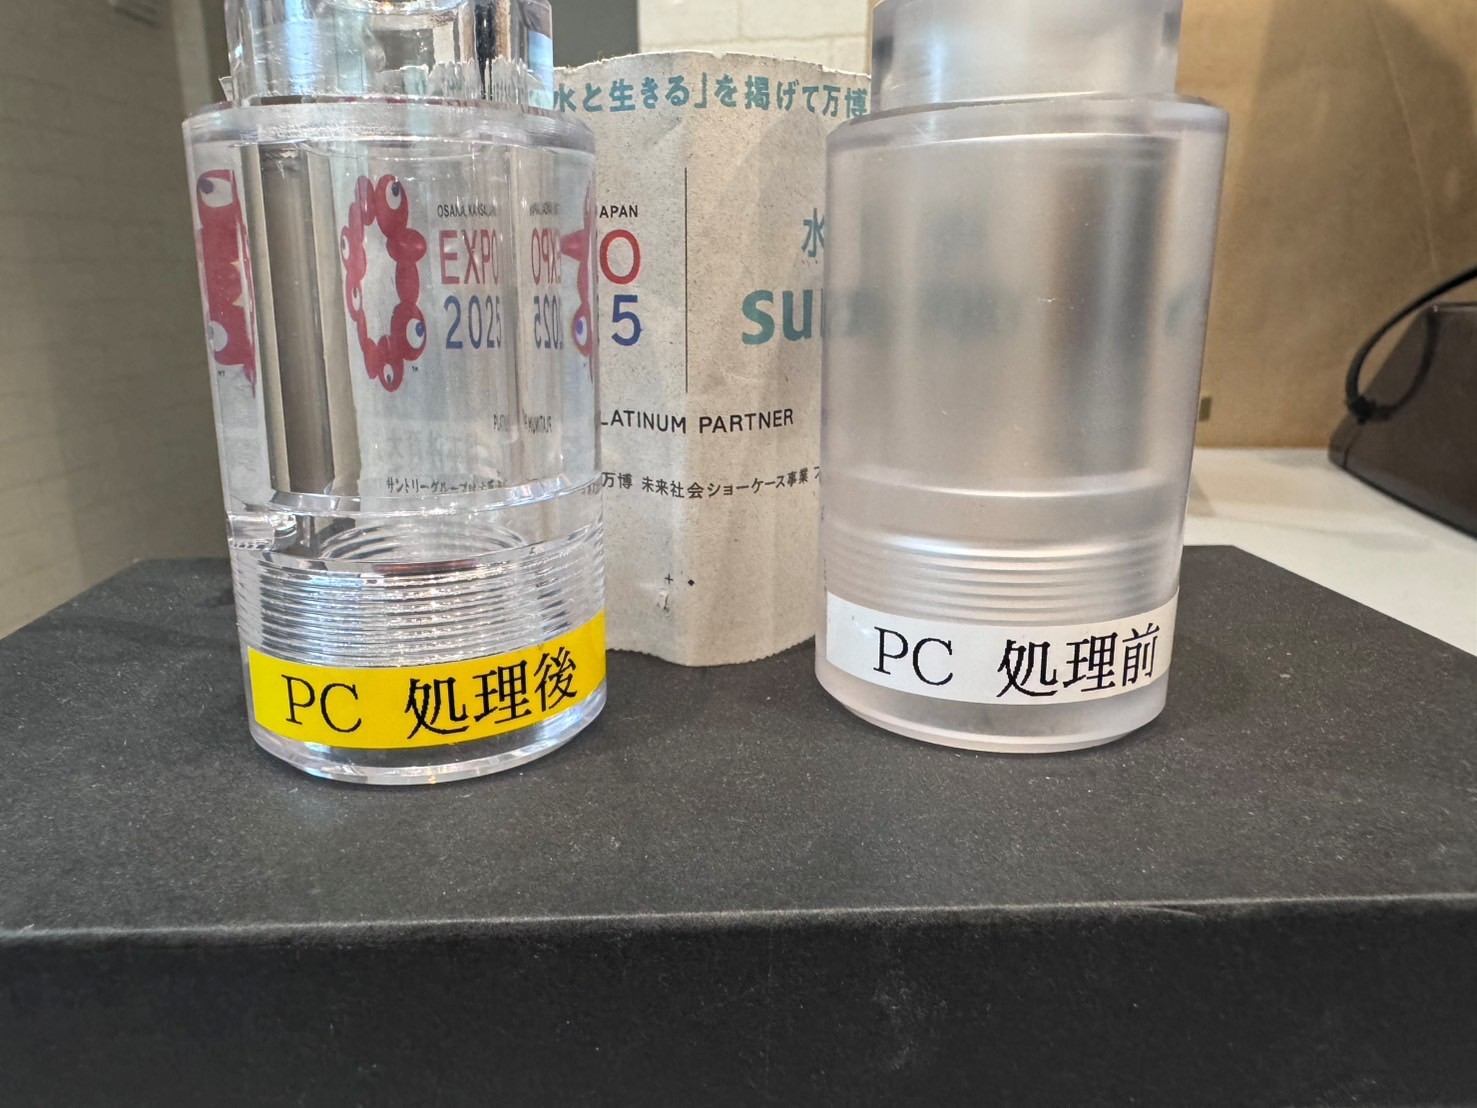
切削直後に残る刃跡や白く曇った切削面を解消し、ガラス並みの高透明・光沢仕上げにするご要望でした。
手作業によるバフ研磨では刃や手が届かない複雑な曲面、深穴、段付き部分まで、ムラなく均一にクリアにする必要がありました。
加工のポイント・成果
精密切削後に溶剤蒸気等による特殊な透明化処理を実施しました。
寸法精度を損なうことなく、物理研磨では対応困難な細部や複雑形状の刃跡まで美しく消し去り、内部のデザインや文字が鮮明に透ける高透明な仕上げを実現しました。
ポリカーボネート切削加工に関するよくある質問
- Q1. ポリカーボネートを切削加工するメリットは何ですか?
-
金型不要で1個から小ロット生産が可能な点と、素材が持つ耐衝撃性と透明性・耐熱性を活かした高精度部品を削り出せる点です。
- Q2. ポリカーボネートの切削加工で、曲面や複雑な形状も製作できますか?
-
曲面や複雑な立体形状も切削加工できます。
マシニングセンタなどを使用することで、平面だけでなく、曲面、段差、溝、穴などを組み合わせた形状を加工できます。
薄肉の曲面形状は加工時の振動やたわみが生じやすいため、工具の進入方向やワークの保持方法などの加工設計が必要です。 - Q3. ポリカーボネートを切削加工した後、接着や曲げ加工はできますか?
-
ポリカーボネートは、切削加工後に接着や曲げ加工を組み合わせることができます。
例えば、切削加工で穴や溝などを加工した後、別のポリカーボネート部品と接着して組み立てるといった加工が可能です。
また、ポリカーボネートには熱を利用して曲げる加工方法もあります。
ただし、接着では使用する接着剤とポリカーボネートとの適合性を確認する必要があります。
材料の種類や使用環境によっては、接着後に白化やクラックなどが発生する可能性があるためです。
曲げ加工についても、板厚や曲げ形状を考慮して加工条件を設定します。 - Q4. 加工後にひび割れが発生するのを防ぐにはどうすればいいですか?
-
加工時の残留応力の除去(アニール処理)と、洗浄時に界面活性剤(市販洗剤)や有機溶剤を避けることが重要です。また、設計面で角に丸みを設けることも効果的です。
ポリカーボネートの切削加工は岸本工業までご相談ください
ポリカーボネートは、耐衝撃性と透明性に優れ、機械・装置のカバーや確認窓など、さまざまな部品に使用される素材です。
一方で、切削加工では加工熱や応力によって、白濁や傷、バリ、変形などが生じることがあります。
用途や製品形状に合わせて、適切な加工方法を選ぶことが大切です。
岸本工業では、ポリカーボネートの切削加工について、製品の形状や必要な精度などを踏まえて加工を行っています。
「この形状は加工できるのか」「透明部品をきれいに仕上げたい」など、ポリカーボネートの切削加工に関するご相談がありましたら、お気軽にお問い合わせください。
【お問い合わせ先】
電話 03-5703-8171
FAX 03-5703-8173
お問合せフォーム

 03-5703-8171