プラスチック部品を小ロットで製作したいものの、どの加工方法を選べばよいか迷う方も多いのではないでしょうか。
小ロットで製作する場合は、必要な数量だけでなく、部品の形状や材質、必要な精度、納期、今後の生産数量などを踏まえて、適した加工方法を選ぶことが重要です。
この記事では、プラスチック部品を小ロットで製作する際に検討される加工方法や、加工業者へ依頼する際に確認しておきたいポイントを解説します。
小ロット製作が求められる主な場面
プラスチック部品の小ロット製作は、量産前の評価用部品や設備部品、研究開発用部品、特注品など、まとまった数量は必要ないものの、一定数の部品を製作したい場合に利用されます。
なお、「小ロット」に明確な数量の定義はありませんが、本記事では主に10個~数十個程度の少量生産を想定して解説します。
量産前の評価・先行製作
新製品の開発では、本格的な量産に入る前に一定数量の部品を製作し、組み立てや動作、他部品との干渉などを確認することがあります。
評価結果によって寸法や形状を変更する可能性もあるため、この段階では金型を用いた量産に移行せず、必要な数量だけを製作できる加工方法が適しています。
設備・装置用部品
工場の製造ラインや専用装置では、交換用や予備品として同じ樹脂部品を一定数量確保しておく場合があります。
専用設備で使用する部品は大量に必要となるケースが少ないため、10個、20個、50個といった小ロットで製作することがあります。
また、既存部品の摩耗や破損に備えて、必要数量のみ追加製作するケースもあります。
研究開発用部品
大学や企業の研究開発では、実験や評価試験のために同一形状の樹脂部品を複数製作することがあります。
量産ほどの数量は必要ありませんが、実験条件を揃えるために一定数量が必要となる場合もあります。
用途によって材質や寸法精度などの要求も異なるため、使用環境や仕様に応じた加工方法の選定が重要です。
特注品・少量生産品
専用装置の組み込み部品やオーダーメイド製品など、もともと生産数量が限られる製品では、小ロットで継続的に製作するケースがあります。
このような場合は、現在必要な数量だけでなく、今後の発注数量や頻度も踏まえて、1個あたりの加工費や初期費用とのバランスを考えながら製作方法を検討します。
※詳しくは、こちらの記事「試作から小ロット量産まで、樹脂切削加工のことなら、ワンストップでお任せください!」もご参照ください。
小ロットのプラスチック部品製作に適した加工方法
プラスチック部品を小ロットで製作する方法には、切削加工、注型加工、射出成形、3Dプリンターなどがあります。
プラスチック部品の小ロット製作では、数量だけでなく、形状、材質、必要精度、納期、今後の生産予定などを考慮して加工方法を選びます。
10個~数十個程度の小ロットでは、金型を必要とせず、必要な数量だけ製作しやすい切削加工が有力な選択肢となります。
一方、同じ形状を一定数量製作する場合には注型加工、さらに数量が増えて量産する場合には射出成形なども選択肢となります。
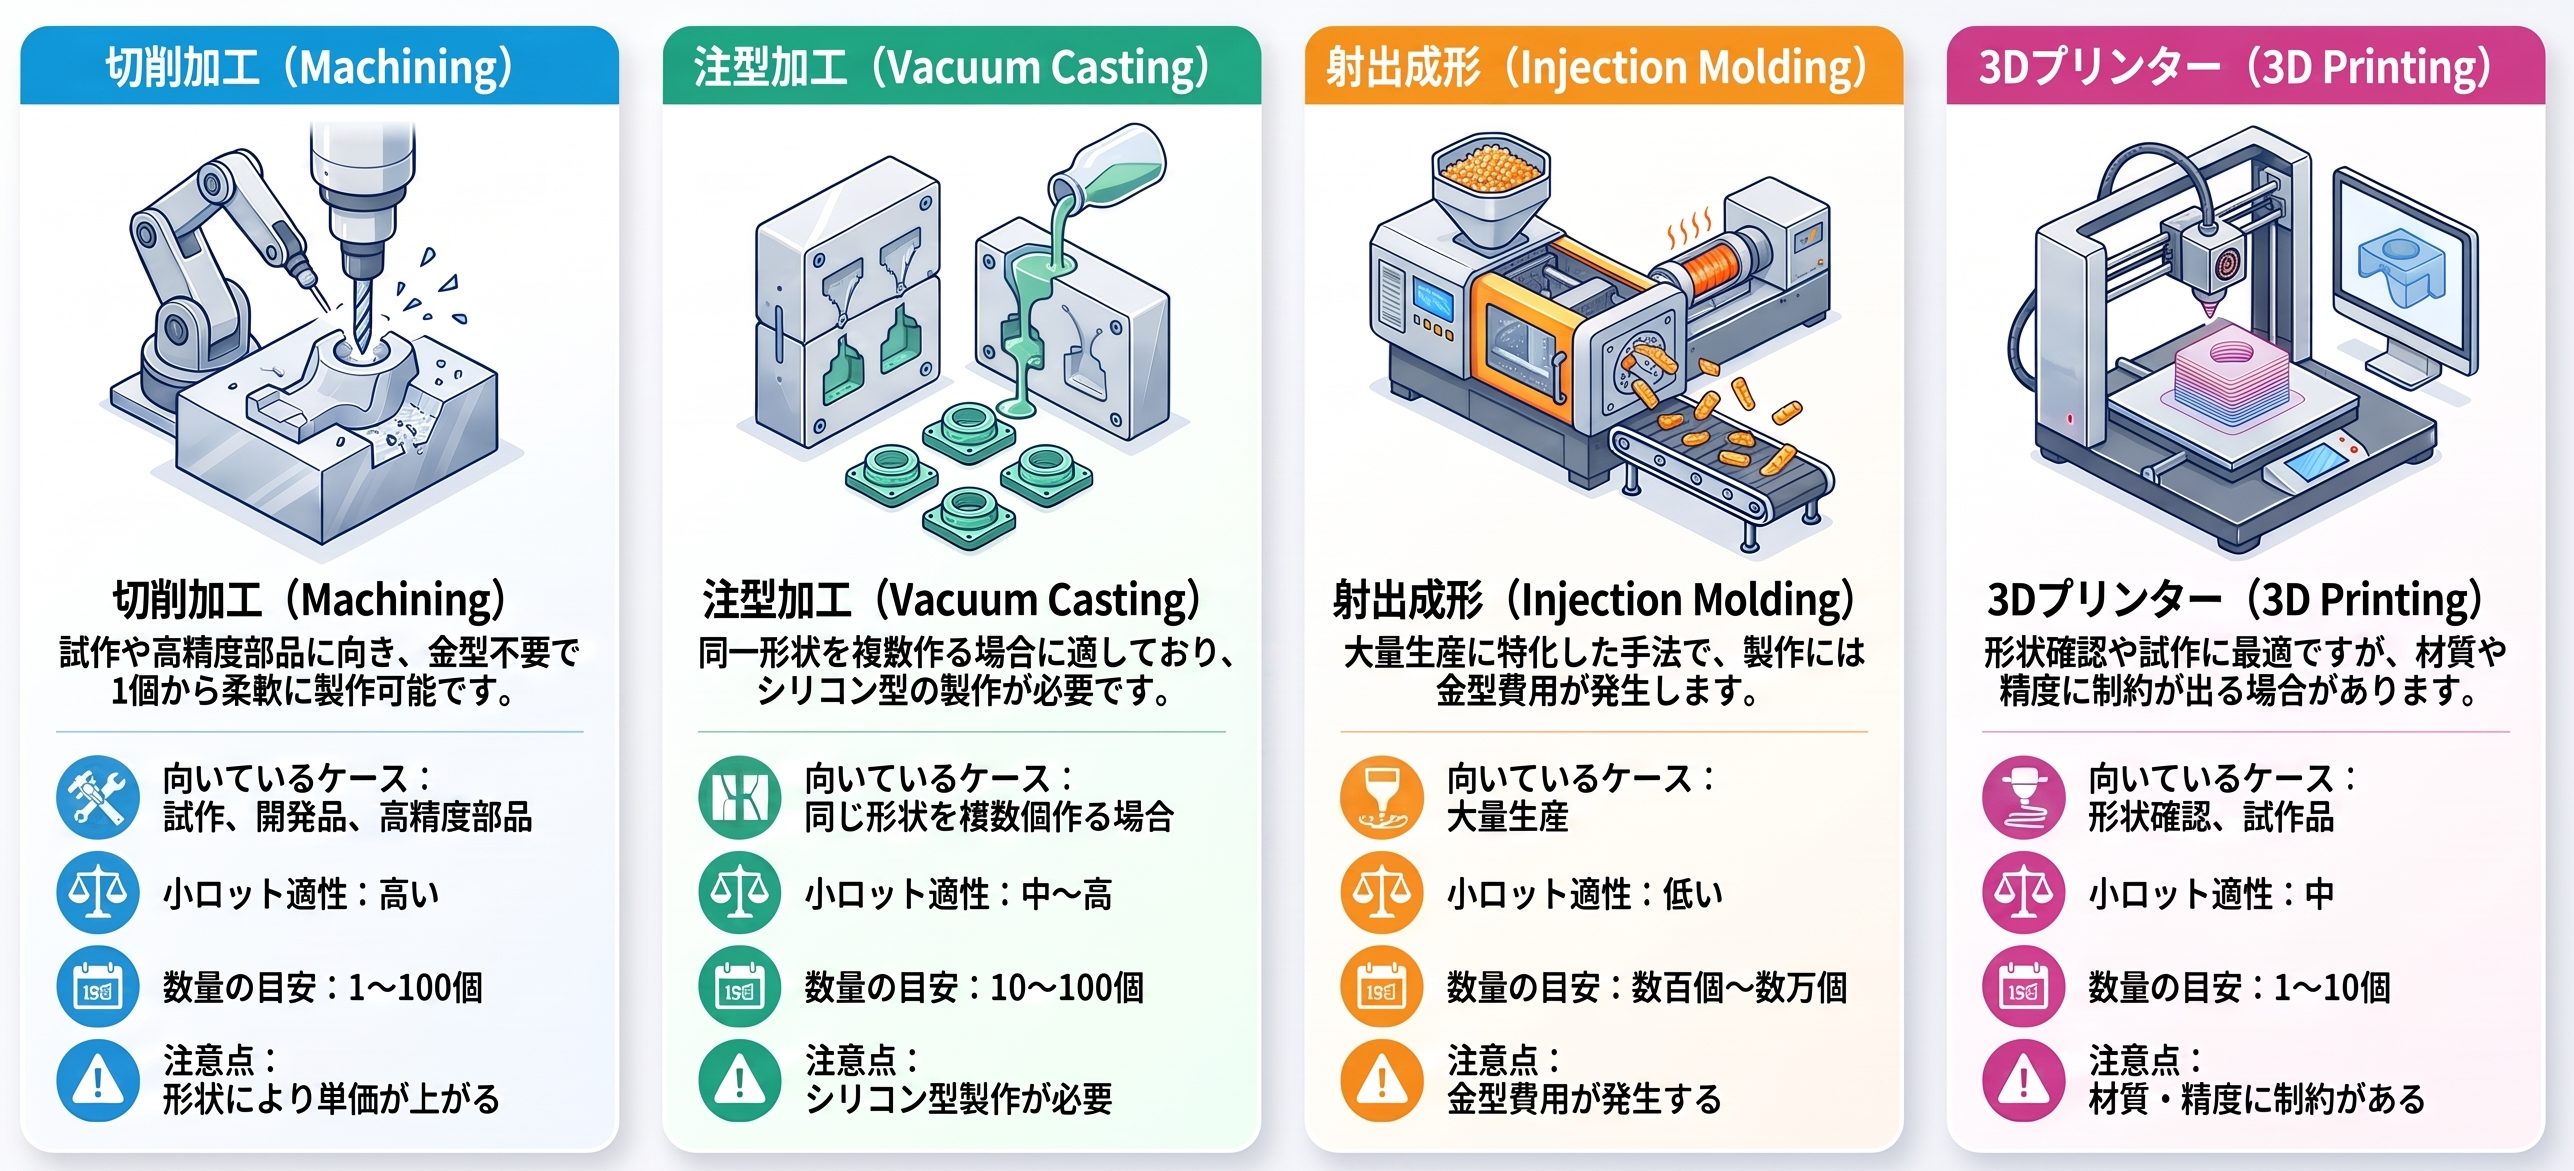
切削加工|小ロットで寸法精度が求められる部品に適している
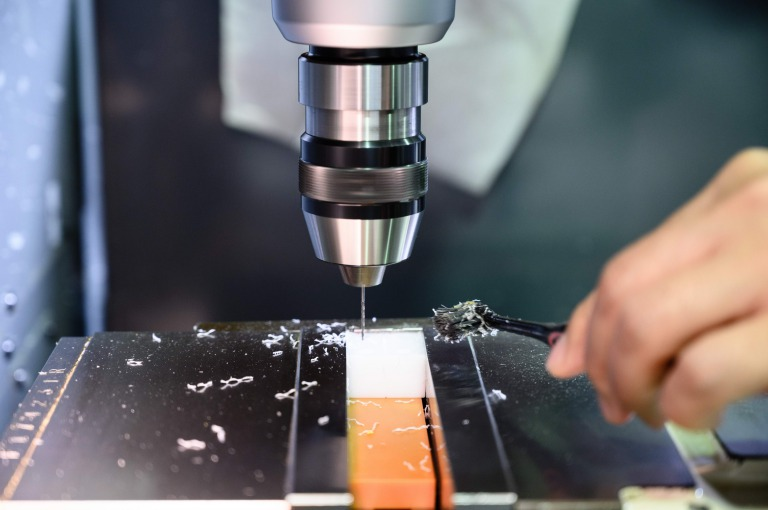
切削加工は、板材や丸棒などのプラスチック材料から、工具を使って不要な部分を削り出して部品を製作する方法です。
射出成形のように製品形状に合わせた金型を製作する必要がないため、10個~数十個程度の小ロットでも、金型費をかけずに必要な数量を製作しやすいことが特徴です。
金型を必要としないことや設計変更への対応のしやすさが切削加工の特徴として挙げられます。
また、材料を直接削って寸法を仕上げるため、寸法精度が求められる機械部品や装置部品にも適しています。
特に、他部品との組み合わせや穴・溝などの位置精度が求められる小ロット部品では、切削加工が有力な選択肢となります。
POM、MCナイロン、PEEK、アクリル、ポリカーボネートなど、実際に使用する樹脂の板材や丸棒から部品を製作できることも特徴です。
金型を製作せずに、使用する樹脂材で小ロットの部品を製作したい場合にも適しています。
さらに、試作や開発段階で寸法・形状の変更が発生した場合も、変更内容によっては加工データや加工工程を修正して対応できます。
設計変更の可能性がある製品にも活用しやすい加工方法です。
注型加工|同じ形状を一定数量製作する場合に選択肢
注型加工は、型を使って樹脂を成形し、同じ形状の部品を複製する方法です。
同じ形状の部品を一定数量製作する場合には、1個ずつ切削するよりも製作効率を高められる場合があります。
一方、樹脂の硬化時の収縮や型の影響を受けるため、厳しい寸法精度が必要な機械部品などでは、切削加工の方が適している場合があります。
そのため、単純に数量だけで判断するのではなく、必要な寸法精度や用途も含めて切削加工と比較することが重要です。
射出成形|数量が増える量産品に適している
射出成形は、金型の中に溶かした樹脂を流し込み、部品を成形する方法です。
金型の製作に初期費用がかかるため、小ロットでは1個あたりのコストに金型費の影響が大きくなります。
一方、同じ製品を一定数量以上継続して生産する場合には、1個あたりの製作コストを抑えやすく、量産に適しています。
また、量産時の再現性に優れる一方、樹脂の収縮や反りなども考慮して金型や成形条件を設定する必要があります。
そのため、現在必要な数量だけでなく、将来的にどの程度の数量を生産する予定なのかも含めて、切削加工と射出成形を比較することが重要です。
3Dプリンター|形状確認や開発初期の試作に適している
3Dプリンターは、3Dデータをもとに材料を積層して造形する方法です。
金型を必要とせず、切削加工では製作しにくい複雑な形状も造形しやすいため、形状確認や開発初期の試作などに活用されています。
一方、使用できる材料や造形方式によって、寸法精度、表面状態、強度などが異なります。
そのため、形状確認を目的とした試作では3Dプリンター、実際に機械や装置へ組み込み、寸法精度や樹脂材料の特性が求められる部品では切削加工というように、目的に応じて加工方法を選ぶことが重要です。
※詳しくは、こちらの記事「設計担当者が知っておきたい「樹脂の切削加工」のキホン」もご参照ください。
プラスチック部品を小ロットで依頼する際に整理しておきたい情報
プラスチック部品を小ロットで製作する場合は、見積もりや加工方法の検討をスムーズに進めるため、用途や使用環境、必要数量、図面などの情報を整理しておくことが大切です。
用途・使用環境・必要な性能を整理する
プラスチックは、材質によって耐熱性、耐薬品性、強度、摺動性などの特性が異なります。
そのため、使用する材質が決まっている場合だけでなく、材質が決まっていない場合でも、部品の用途や使用環境、必要な性能を整理しておくことが重要です。
例えば、以下のような情報が材料や加工方法を検討する際の参考になります。
- 使用温度
- 接触する薬品や油など
- 荷重や衝撃の有無
- 他の部品と接触・摺動するか
- 屋外で使用するか
- 透明性や絶縁性など、必要な性能
こうした条件をもとに、MCナイロン、POM、PEEK、アクリル、ポリカーボネートなどから、用途に適した材質を検討します。
必要数量と今後の生産予定を整理する
必要数量は、加工方法や材料の取り方、見積もり金額などに影響します。
例えば、「まずは10個製作し、その後も数十個単位で追加製作する予定がある」といったように、現在必要な数量だけでなく、今後の生産予定が決まっている場合はあわせて伝えておくとよいでしょう。
将来的に数量が増える場合には、切削加工を継続するのか、注型加工や射出成形など別の加工方法を検討するのかも変わってきます。
そのため、現時点の数量だけでなく、今後想定される数量や発注頻度も整理しておくことが重要です。
図面・3次元CADデータ・現物など製作に必要な情報を整理する
図面や3次元CADデータがある場合は、見積もりや加工方法を検討するための資料として準備します。
一方、設備の補修部品などでは、古い部品の図面が残っていない場合もあります。
その場合は、現物や手書きのスケッチ、寸法情報など、手元にある情報を整理しておきます。
製品によって必要となる情報は異なりますが、まずは現在用意できる図面、データ、現物、寸法情報などを確認しておくと、加工方法や見積もりの検討を進めやすくなります。
プラスチック部品の小ロット製作事例
岸本工業では、プラスチック部品の小ロット製作について、さまざまなご相談に対応しています。
ケース①|電子部品用絶縁ブッシュ
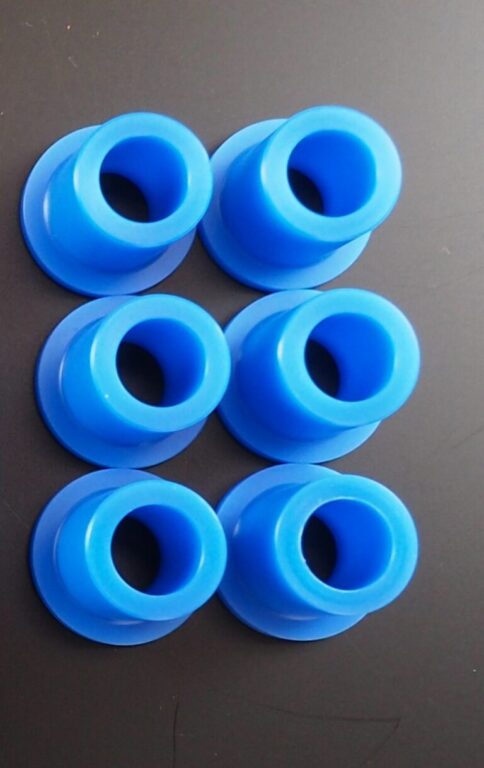
電子部品を保護・絶縁するための機構部品として、MCナイロンを使用した絶縁ブッシュを製作した事例です。
一般的な切削加工ではコストや納期が膨らみやすい一方、製品ごとの形状安定性と高い絶縁品質を揃えて維持することが大きな課題でした。
ターニングセンターを主軸とした加工体制により形状の安定性と品質を確保しつつ、生産性も向上しました。
工程管理を徹底することで数十個単位の中ロット製作をスムーズに完了しました。
※詳しくは、こちらの記事「樹脂切削加工事例|MCナイロン製絶縁ブッシュのオーダーメイド製作」も参照ください。
ケース②|研究開発用部品(流体可視化実験用部品)
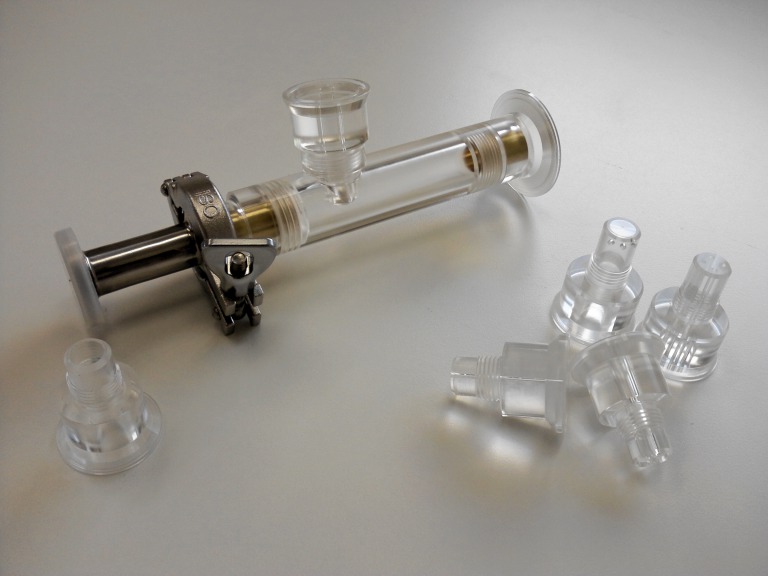
化学メーカーでの流体可視化実験用に、従来使用されていたSUS配管部品の一部を透明なアクリルと補強用の金属へ置き換えて製作した事例です。
元の金属部品をそのまま樹脂化すると、流体の可視化はできるものの、強度不足や配管接続部分の耐久性が低下してしまう点が課題となりました。
現物のSUS配管部品をもとに、アクリル仕様として新たに設計を起こしました。
強度の必要な箇所には自社で製作した真鍮部品を圧入する補強構造を施すことで、高い透明度による内部可視化と、実験に耐えうる耐久性・強度の両立を可能にしました。
※詳しくは、こちらの記事「流体可視化実験用部品の樹脂化」も参照ください。
プラスチックの小ロット製作に関するよくある質問(Q&A)
- プラスチックの「小ロット」とは何個くらいですか?
-
小ロットに明確な数量の定義はありません。
製品や業界、加工方法によって数量の捉え方は異なります。
本記事では、主に10個~数十個程度の少量生産を小ロットとして想定しています。
1個のみの製作は「単品製作」や「試作」、数個程度は「少量製作」と分けて考えると分かりやすいでしょう。
- プラスチックの小ロット製作には、どの加工方法が適していますか?
-
10個~数十個程度の小ロットで、寸法精度が求められる部品を製作する場合は、金型を必要としない切削加工が有力な選択肢です。
一方、同じ形状を一定数量製作する場合には注型加工、数量が増えて継続的に生産する場合には射出成形、形状確認を目的とする試作では3Dプリンターなども選択肢となります。
数量だけでなく、材質、形状、寸法精度、今後の生産予定などを踏まえて加工方法を選ぶことが重要です。
- 小ロットなら切削加工の方が安く製作できますか?
-
必ずしも切削加工が最も安くなるとは限りません。
切削加工は金型を必要としないため、射出成形などと比べて初期費用を抑えやすいことが特徴です。一方、材料費や加工時間、段取りなどの費用がかかるため、形状や材質、数量によってコストは変わります。
小ロットでは、金型費を含めた総コストで加工方法を比較することが大切です。
- 小ロットでも寸法精度の高いプラスチック部品を製作できますか?
-
可能です。特に切削加工は、樹脂の板材や丸棒から直接寸法を仕上げるため、寸法精度が求められる機械部品や装置部品の小ロット製作に適しています。
ただし、対応できる精度は材質、形状、サイズなどによって異なるため、必要な公差や使用用途を明確にしたうえで加工方法を検討する必要があります。
- 試作した後に小ロット製作へ移行できますか?
-
試作品で形状や寸法、使用状態などを確認した後、10個~数十個程度の小ロット製作へ移行する方法があります。
切削加工では金型を使用しないため、試作後に寸法や形状を変更する場合も、変更内容によっては加工データや加工工程を修正して対応できます。
将来的にさらに数量が増える場合は、切削加工を継続するだけでなく、注型加工や射出成形への切り替えも含めて検討するとよいでしょう。
プラスチックの小ロット製作ができる業者をお探しなら岸本工業までご相談ください
プラスチック部品の小ロット製作では、数量だけでなく、材質や形状、必要な寸法精度、使用環境などによって適した加工方法が異なります。
岸本工業では、試作から10個~数十個程度の小ロット製作まで、製品の用途や形状、要求精度などを確認しながら加工方法を検討しています。
切削加工を中心に、製品の条件や数量によっては、協力会社と連携して注型などの加工方法にも対応しています。
プラスチック部品の小ロット製作や、寸法精度が求められる機械・装置部品の製作をご検討の際は、岸本工業までご相談ください。
【お問い合わせ先】
電話 03-5703-8171
FAX 03-5703-8173
お問合せフォーム

 03-5703-8171